Affidare la carpenteria leggera conto terzi a un unico partner significa coordinare nello stesso flusso più fasi: preparazione dei file, taglio laser, piegatura e lavorazioni meccaniche complementari. Il vantaggio non consiste soltanto nel ridurre il numero dei fornitori. La vera utilità è mantenere continuità tra disegno, sviluppo piano, semilavorato e controllo finale, con meno passaggi informativi e responsabilità più chiare.
È una scelta particolarmente rilevante in Veneto, dove il manifatturiero conserva un peso strutturale e le produzioni legate ai metalli e ai macchinari hanno una presenza significativa, come mostra il quadro economico dell’Ufficio di Statistica regionale. Per imprese di Padova, Vicenza, Treviso e Venezia, un terzista capace di integrare più lavorazioni può diventare un’estensione del reparto produttivo, soprattutto quando cambiano volumi, codici o priorità di consegna.
Che cosa si intende per carpenteria leggera conto terzi
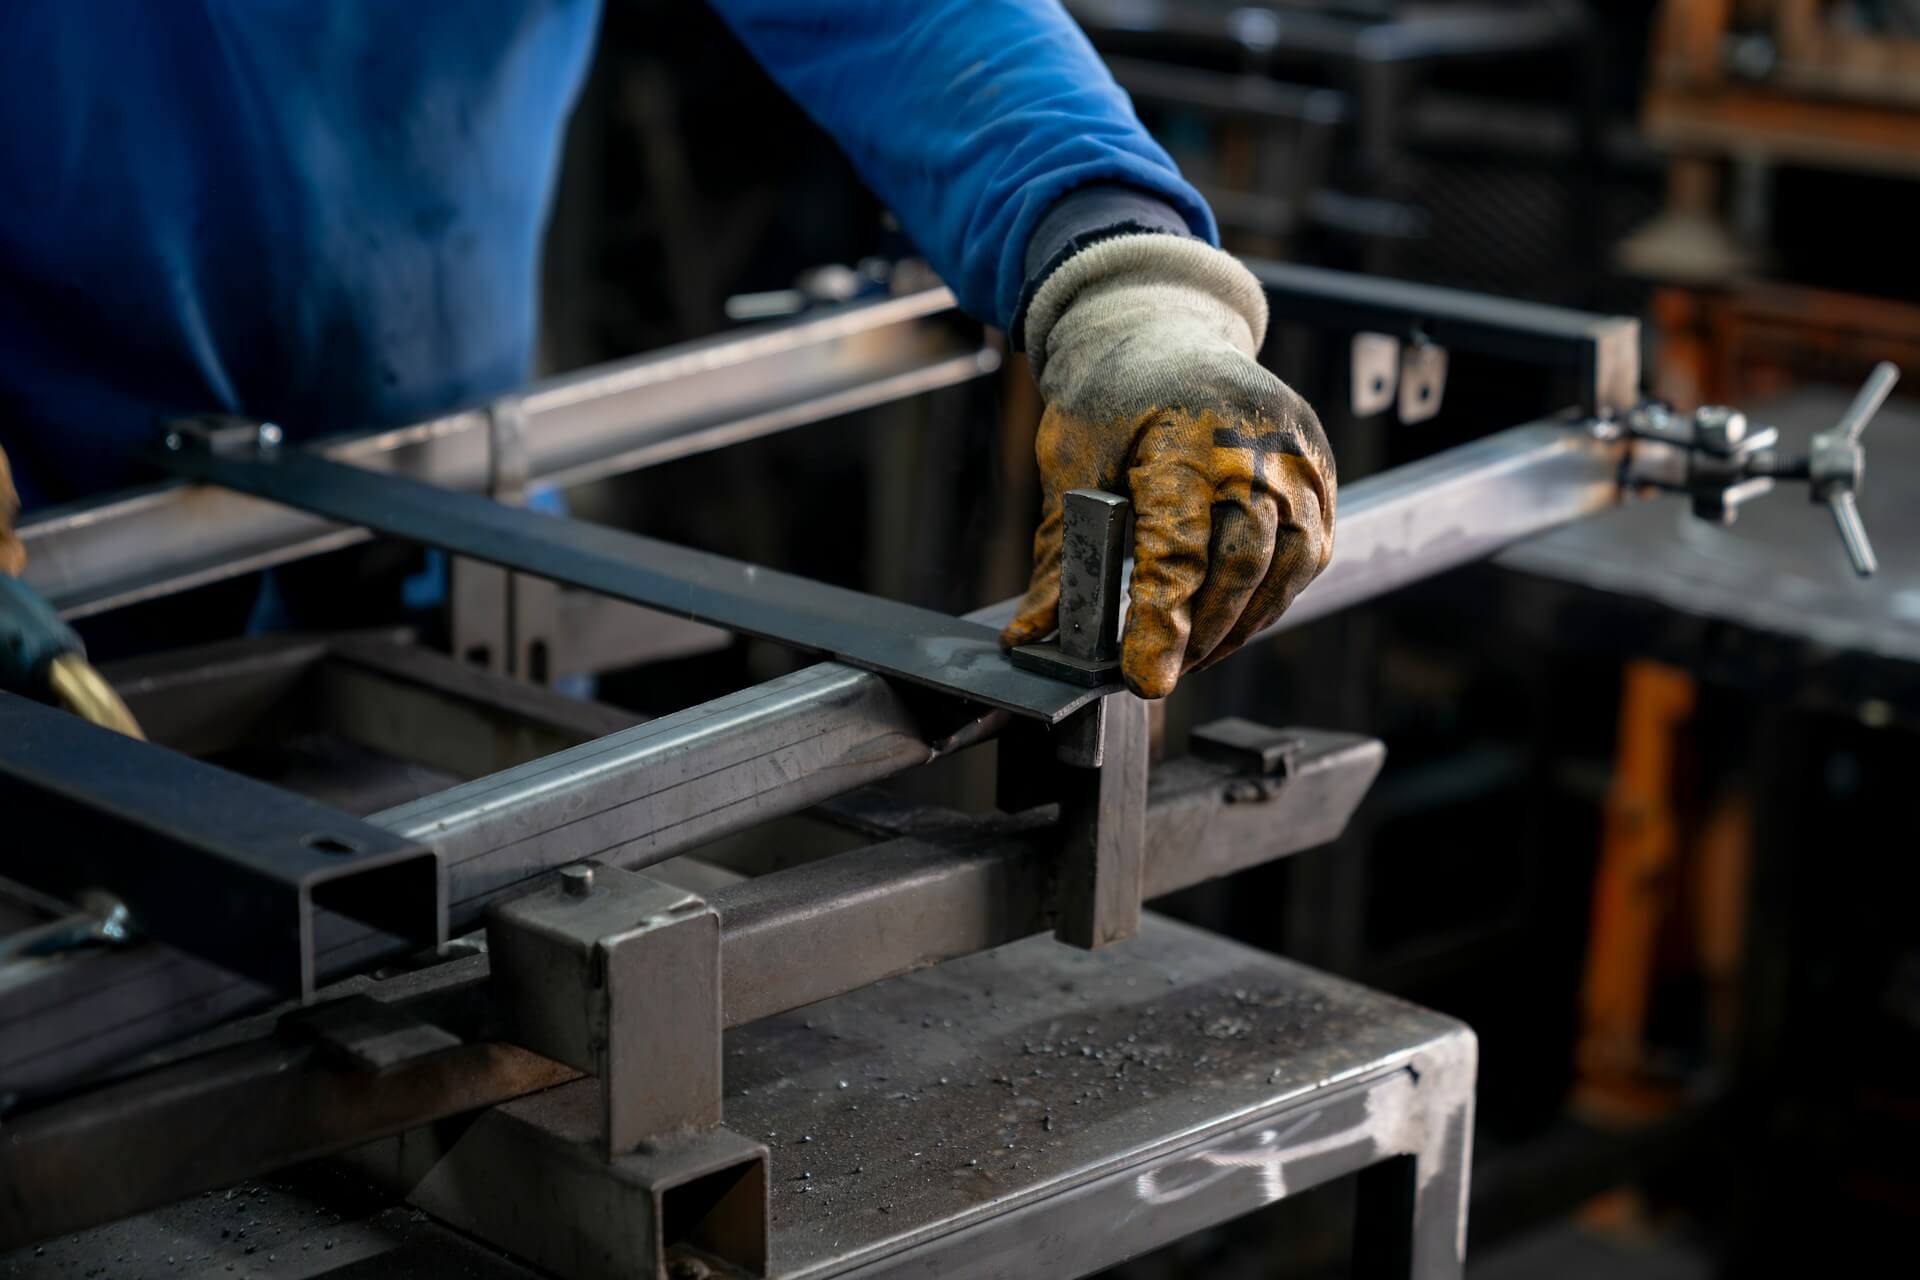
La carpenteria leggera comprende la trasformazione di lamiere e profili metallici in particolari, componenti e piccoli assiemi destinati a macchine, impianti, arredi tecnici, protezioni, canalizzazioni e molte altre applicazioni. L’espressione “conto terzi” indica che la produzione viene eseguita su specifiche del committente: il fornitore riceve disegni, materiali richiesti, tolleranze e quantità, quindi organizza il ciclo più adatto.
Non esiste però un pacchetto identico per ogni commessa. Alcuni clienti richiedono solo pezzi piani tagliati; altri necessitano di componenti piegati, saldati e completati con fori o filetti. Prima di parlare di servizio completo occorre quindi verificare quali fasi siano realmente gestite internamente, quali siano coordinate all’esterno e chi risponda del controllo complessivo.
Quali lavorazioni si possono riunire in un unico ciclo
La pagina dedicata alla carpenteria leggera di Zanetti Impianti descrive un reparto che integra taglio laser, piegatura CNC e lavorazioni meccaniche su lamiera. Sono fasi complementari, ma ciascuna risponde a un’esigenza precisa del componente.
1. Taglio laser di lamiere e profili
Il taglio laser trasforma il foglio piano nel profilo previsto dal disegno, realizzando contorni, fori, asole e intagli. È adatto tanto a geometrie semplici quanto a sagome articolate e permette di organizzare più particolari sullo stesso foglio attraverso il nesting. La qualità del grezzo condiziona tutte le fasi successive: una quota errata o un riferimento mal posizionato si trasferiscono alla piega e all’assemblaggio.
Materiali, formati e spessori vanno comunque verificati in preventivazione. Per approfondire tecnologie e materiali lavorabili è utile consultare il servizio di taglio laser della lamiera illustrato dall’azienda.
2. Piegatura CNC
La piegatura conferisce al pezzo piano la geometria tridimensionale. Presse piegatrici CNC consentono di programmare corsa, registro e sequenza, migliorando la ripetibilità sui lotti. Il risultato dipende tuttavia anche da materiale, spessore, verso di laminazione, utensili e ritorno elastico. Per questo è importante che sviluppo e piega siano gestiti come parti dello stesso processo.
L’integrazione con il taglio è utile soprattutto quando sono presenti più flange, fori vicini alle linee di piega o quote funzionali che attraversano diverse deformazioni. Ufficio tecnico e reparto possono correggere lo sviluppo sulla base del pezzo reale senza trasferire ogni modifica tra aziende differenti.
3. Foratura, filettatura e fresatura
Non tutti i dettagli possono o devono essere eseguiti durante il taglio laser. Fori con requisiti specifici, filetti, lamature, sedi o riprese dimensionali possono richiedere lavorazioni meccaniche successive. Riunirle nello stesso ciclo consente di consegnare un semilavorato più vicino all’assemblaggio finale e limita le movimentazioni interne del committente.
È comunque necessario distinguere una lavorazione di completamento su carpenteria da una vera produzione meccanica di precisione. Tolleranze strette, superfici di accoppiamento o geometrie complesse devono essere valutate caso per caso, indicando sul disegno le caratteristiche funzionali e il metodo di controllo atteso.
4. Sbavatura, pulizia e preparazione alle fasi successive
Bave, spigoli vivi, ossidi e segni di lavorazione possono interferire con montaggio, sicurezza e finitura. Per questo la commessa dovrebbe chiarire se il pezzo deve essere semplicemente tagliato, sbavato, satinato o preparato per una lavorazione successiva. La dicitura “pronto per il montaggio” non è sufficiente se non vengono definiti il livello estetico e le superfici critiche.
Trattamenti come verniciatura, zincatura o altre finiture non vanno dati per impliciti. Dichiararlo in offerta evita incomprensioni su tempi, protezione delle superfici e quote da preservare.
Perché scegliere un interlocutore unico
Accorpare le lavorazioni è vantaggioso quando semplifica davvero il flusso e non si limita a spostare il coordinamento. I benefici più concreti sono:
- un solo riferimento tecnico per revisioni, dubbi sul disegno e avanzamento della commessa;
- coerenza tra sviluppo, taglio, piega e saldatura;
- minori trasporti intermedi e meno imballaggi tra una fase e l’altra;
- responsabilità più chiara sul semilavorato consegnato;
- possibilità di ottimizzare il progetto considerando l’intero ciclo, non la singola macchina.
Il partner unico non è però sempre la scelta migliore. Lotti molto grandi, finiture altamente specialistiche o lavorazioni fuori capacità possono richiedere fornitori dedicati. Il criterio corretto non è accentrare a ogni costo, ma capire se il soggetto scelto dispone di competenze, attrezzature e controllo sufficienti per governare le fasi affidate.
Dal disegno alla consegna: come impostare una commessa
La carpenteria conto terzi funziona bene quando le informazioni iniziali sono complete. Un modello 3D aiuta a comprendere la geometria, ma non sostituisce sempre una tavola che identifichi quote, tolleranze, saldature e finiture. Anche la revisione del file deve essere inequivocabile: lavorare su una versione superata annulla qualsiasi vantaggio organizzativo.
In fase di richiesta è utile trasmettere:
- file 2D e 3D nei formati concordati, con codice e revisione;
- materiale, spessore, quantità e frequenza prevista degli ordini;
- quote funzionali, raggi, tolleranze e riferimenti di misura;
- eventuali trattamenti, protezioni, marcature e modalità di imballo.
Le tolleranze generali possono semplificare la tavola, ma non devono lasciare al reparto la decisione sulle quote critiche. La scheda ufficiale della ISO 2768-1 ricorda che lo standard riguarda dimensioni lineari e angolari prive di indicazione individuale; le caratteristiche necessarie al funzionamento del pezzo vanno quindi identificate con chiarezza e concordate con il fornitore.
Un servizio per il manifatturiero di Padova, Vicenza, Treviso e Venezia
Parlare di carpenteria leggera in Veneto significa rivolgersi a un tessuto produttivo continuo, non a quattro mercati isolati. Padova concentra imprese di meccanica, impiantistica e servizi industriali; Vicenza ha una forte domanda legata a macchinari e lavorazioni metalliche; Treviso unisce automazione, arredo e produzione di beni; Venezia e la sua area metropolitana comprendono industria, cantieristica, logistica e manutenzione.
Per aziende distribuite lungo questi assi, la sede di Brugine offre una posizione utile per servire commesse regionali senza costruire pagine o offerte artificialmente diverse per provincia. Le esigenze cambiano più per settore, geometria, materiale e quantità che per confine amministrativo. Un contenuto local efficace deve quindi spiegare capacità e metodo, lasciando al confronto tecnico la verifica della singola lavorazione.
Come valutare un partner di carpenteria leggera conto terzi
Prima di affidare più fasi allo stesso soggetto, conviene verificare alcuni elementi concreti. Il parco macchine deve essere compatibile con formati, spessori e geometrie richiesti; l’ufficio tecnico deve saper leggere i file e individuare criticità prima della produzione; i controlli devono essere proporzionati alla funzione del componente. È inoltre utile capire come vengono gestite revisioni, non conformità, materiali e ripetizione degli ordini.
Un buon confronto preventivo non promette genericamente “massima precisione”. Chiarisce invece che cosa sarà misurato, con quali tolleranze, su quale campionatura e in quale fase. È questo passaggio a trasformare un elenco di lavorazioni in un servizio conto terzi affidabile.
Carpenteria leggera in Veneto: dalla singola fase al semilavorato completo
Taglio laser, piegatura CNC e lavorazioni meccaniche possono essere affidati a un unico partner quando materiali, capacità e requisiti sono compatibili. Il risultato è un flusso più corto, leggibile e controllabile, capace di consegnare non soltanto pezzi lavorati, ma semilavorati coerenti con le operazioni successive.
Zanetti Impianti opera a Brugine, in provincia di Padova, e mette a disposizione delle imprese venete un reparto dedicato alla lavorazione della lamiera. Per valutare una commessa è utile condividere disegni, quantità, materiali e tolleranze: da questi dati nasce un ciclo produttivo realistico e un preventivo confrontabile.
Domande frequenti
Quali materiali si lavorano nella carpenteria leggera?
Tra i materiali più comuni rientrano acciaio al carbonio, acciaio inox, alluminio . La fattibilità dipende da lega, spessore, formato, geometria e tecnologie disponibili: va quindi verificata sulla commessa.
Si può richiedere soltanto il taglio laser?
Sì. Un servizio integrato non obbliga ad acquistare tutte le fasi. Il cliente può affidare il solo taglio oppure aggiungere piega e completamenti quando conviene ricevere un semilavorato più avanzato.
Quando conviene affidare più lavorazioni allo stesso fornitore?
Conviene soprattutto quando le fasi sono strettamente collegate, le revisioni sono frequenti o il committente vuole ridurre movimentazioni e coordinamento. Per processi molto specialistici può invece essere opportuno mantenere un fornitore dedicato.
Che cosa serve per ottenere un preventivo attendibile?
Servono almeno disegno aggiornato, materiale, spessore, quantità e indicazione delle lavorazioni richieste. Tolleranze, saldature, finiture e imballo devono essere specificati quando incidono su funzione, aspetto o costo del componente.